
Quel gaz choisir pour le soudage MIG selon le métal
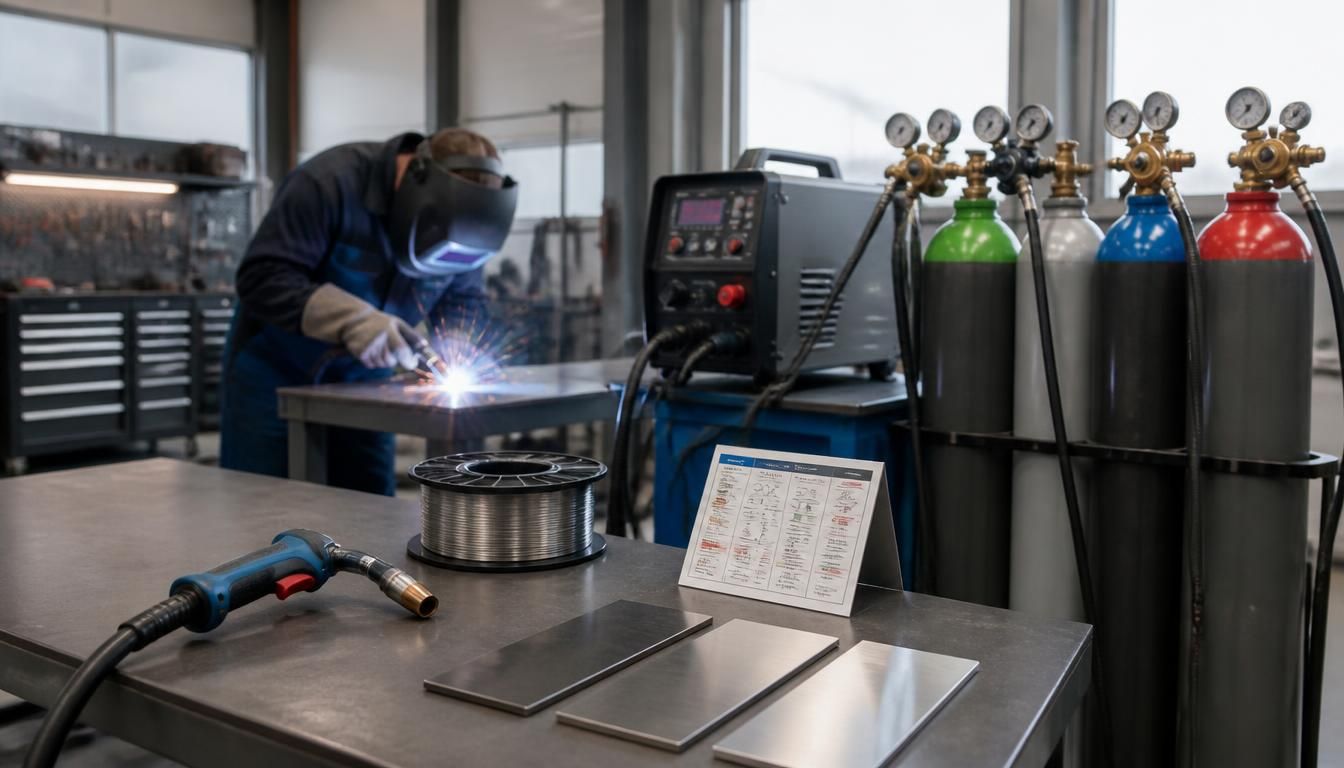
Le soudage exige un réglage précis, et le choix du bon gaz change immédiatement la stabilité du bain, la propreté du cordon et la facilité de travail. Quand vous cherchez un gaz pour MIG, vous ne choisissez pas seulement une bouteille : vous choisissez aussi la régularité de l’arc, la pénétration et la qualité finale de la soudure. Bien réglé, ce paramètre permet de limiter les projections, garantit une meilleure fusion et facilite l’apprentissage, même sur un poste récent comme un hypertherm. Un bon suivi fournisseur, inscrit dans un contrat clair, évite aussi les ruptures au mauvais moment.
Le choix du gaz influence directement l’arc, la pénétration et la propreté du cordon en MIG.
- Le gaz de protection isole le bain, stabilise l’arc et améliore la pénétration du soudage.
- Le MIG utilise un gaz inerte, souvent l’argon, tandis que le MAG emploie des mélanges argon-CO2 pour l’acier.
- L’acier se soude avec un mélange argon/CO2, l’aluminium avec argon ou argon+hélium, et l’inox avec un mélange adapté.
- Un mélange riche en argon donne un arc plus doux, alors qu’un peu de CO2 augmente la pénétration sur acier.
- Avant de souder, il faut vérifier la pureté du gaz, le débit, la bouteille et l’état de la torche.
Pourquoi le gaz change tout en soudage MIG
Le gaz de protection pilote le soudage en isolant le bain de l’air. Sans ce gaz, l’arc devient irrégulier, la soudure noircit et la fusion perd en constance. En atelier, le soudage gagne en confort quand le gaz stabilise la pénétration et protège la soudure. Le rôle du gaz reste simple :
- protéger le bain de fusion ;
- stabiliser l’arc de soudage ;
- améliorer la pénétration du soudage.
Un mauvais gaz provoque des projections, une soudure poreuse et un cordon qui ondule. Par exemple, un cordon instable sur tôle fine oblige souvent à reprendre le soudage, alors qu’un gaz adapté donne une fusion plus régulière et une protection plus nette.
Quelle différence entre MIG et MAG ?
Le procédé mig utilise un gaz inerte, alors que le mag emploie un gaz actif. En pratique, on parle souvent de mig et de mag comme d’une même famille de soudage, mais la nuance compte pour souder proprement. Le mig est souvent associé à l’argon, tandis que le mag s’appuie sur des mélanges réactifs pour l’acier. Voici la comparaison :
- mig : gaz inerte ;
- mag : gaz actif ;
- mig : idéal pour certains métaux non ferreux ;
- mag : courant pour l’acier.
Les gaz associés varient selon le besoin :
- argon pour le mig ;
- mélanges argon et CO2 pour le mag ;
- choix lié au métal à souder.
Pour souder une pièce en acier doux, le mag reste souvent le plus simple.
Quels gaz utiliser selon le métal à souder ?
Le métal détermine le gaz, puis le gaz détermine la qualité de la soudure. Pour l’acier, l’argon en mélange convient bien, tandis que l’aluminium demande souvent une solution plus pure. Le tableau ci-dessous résume l’usage le plus courant :
| Métal | Gaz conseillé |
|---|---|
| Acier | Mélange argon/CO2 |
| Aluminium | Argon ou argon+hélium |
| Inox | Mélange adapté |
Pour l’acier doux, trois repères comptent :
- bonne pénétration ;
- arc stable ;
- coût modéré.
Pour l’aluminium, trois points changent tout :
- argon très courant ;
- chaleur mieux maîtrisée ;
- soudure plus propre.
Un travail de tôlerie fine gagne souvent à privilégier une solution simple et régulière.
Comment choisir le bon mélange gazeux ?
Le choix des mélanges dépend du résultat attendu, de l’épaisseur et du niveau de finition. Un mélange riche en argon donne un arc plus doux, tandis qu’un peu de CO2 augmente la pénétration. Pour choisir, regardez :
- le métal à souder ;
- l’épaisseur de la pièce ;
- la finition recherchée ;
- le niveau de projections accepté.
Les mélanges influencent aussi :
- la chaleur disponible ;
- la stabilité de l’arc ;
- la qualité du cordon.
Pour une finition propre, un mélange d’argon majoritaire reste souvent le meilleur compromis, alors qu’un réglage plus riche en CO2 favorise une pénétration plus franche sur acier.
Les critères techniques à vérifier avant de souder
Avant de démarrer, vérifiez la pureté du gaz, le débit, la bouteille et l’état du poste. Une pureté insuffisante dégrade la soudure, même si la torche semble bien réglée. Le contrôle rapide évite les surprises :
- vérifier la bouteille ;
- contrôler le débit ;
- observer la pression ;
- inspecter la torche.
La sécurité et la régularité reposent sur trois gestes :
- fermer la bouteille après usage ;
- surveiller le débit pendant le travail ;
- écarter toute fuite au raccord.
Un produit bien purifié assure un arc plus net et limite les défauts invisibles au premier passage.
Quel gaz pour l’aluminium et les usages précis ?
Pour l’aluminium, le soudage demande un gaz très stable et une chaleur bien contrôlée. L’argon reste la base la plus utilisée, parfois complétée par l’hélium quand il faut plus de chaleur. La torche doit rester régulière pour obtenir un cordon propre. Trois repères utiles :
- argon pour amorcer facilement ;
- hélium pour augmenter la chaleur ;
- pénétration adaptée à l’épaisseur.
Pour les usages de précision, gardez en tête :
- cordon fin ;
- faible déformation ;
- réglage précis du soudage.
En carrosserie, une tôle d’aluminium se travaille mieux avec un arc doux et un apport mesuré.
Les formats de bouteille et le coût d’usage
La bouteille influence le coût, la mobilité et la durée d’utilisation. Une petite bouteille sert pour un usage ponctuel, tandis qu’une grande bouteille convient mieux à un atelier. Les formats les plus courants sont :
- petite bouteille portable ;
- bouteille moyenne ;
- grand format d’atelier ;
- bouteille rechargeable.
Pour gérer le chargement, pensez à :
- recharger selon la fréquence ;
- comparer location et achat ;
- adapter le contrat à votre travail.
Un usage moyen tolère souvent une bouteille standard, alors qu’un usage intensif réclame un grand volume pour éviter les interruptions.
Comment éviter les erreurs les plus fréquentes ?
Une erreur de gaz, de débit ou de réglage suffit à ruiner une soudure propre. Le soudage supporte mal les approximations, surtout sur acier. Pour éviter l’erreur, retenez ces points :
- confondre MIG et MAG ;
- choisir un gaz trop pauvre ;
- oublier de régler le débit ;
- négliger l’état de la torche ;
- utiliser un acier mal préparé.
Trois vérifications simples aident vraiment :
- tester le débit avant soudage ;
- contrôler la sortie du gaz ;
- observer le cordon après quelques centimètres.
Si le cordon éclabousse, réduisez l’erreur de réglage en ajustant d’abord le débit, puis la tension.
FAQ – Questions fréquentes sur le choix du gaz
Quel gaz convient le mieux pour débuter en MIG ?
Un mélange simple à base d’argon convient souvent pour débuter en soudage MIG, car il stabilise l’arc et facilite l’apprentissage.
Peut-on utiliser le même gaz pour MIG et MAG ?
Le mig et le mag ne reposent pas sur le même principe, même si certains mélanges sont proches. Vérifiez toujours l’usage prévu.
Pourquoi l’argon est-il souvent recommandé pour l’aluminium ?
L’argon protège bien l’aluminium et aide à garder un arc régulier, ce qui améliore la fusion et la finition.
Comment savoir si le débit de gaz est correct ?
Un débit correct donne une soudure propre, sans porosités ni projections excessives. Si le cordon devient irrégulier, ajustez le débit.
Une bouteille plus grande change-t-elle la qualité du soudage ?
La taille de la bouteille n’améliore pas directement la qualité, mais elle sécurise l’autonomie et limite les interruptions pendant le travail.
Vous aimerez aussi
 Industrie
 Industrie
 Industrie