
Quels fluides peut-on transférer avec une pompe à membranes pneumatique ?
 Bernard
•
23 septembre 2026
En industrie, le transfert d’un fluide ne se résume jamais à une question de débit. Entre un acide concentré, une colle visqueuse, une boue chargée ou une crème sensible, les contraintes changent radicalement. C’est précisément dans ces contextes que la pompe pneumatique à membrane se démarque, grâce à sa capacité à traiter des produits difficiles sans recourir à un moteur électrique. Sa polyvalence tient autant à son principe de fonctionnement qu’au choix des matériaux en contact avec le fluide. Encore faut-il savoir quelles familles de produits elle peut réellement prendre en charge, comment sélectionner le bon corps de pompe, les bonnes membranes et les clapets adaptés, et dans quels cas des limites de compatibilité ou des exigences ATEX doivent être examinées avec rigueur.
Quels types de fluides une pompe à membranes pneumatique peut-elle transférer ?
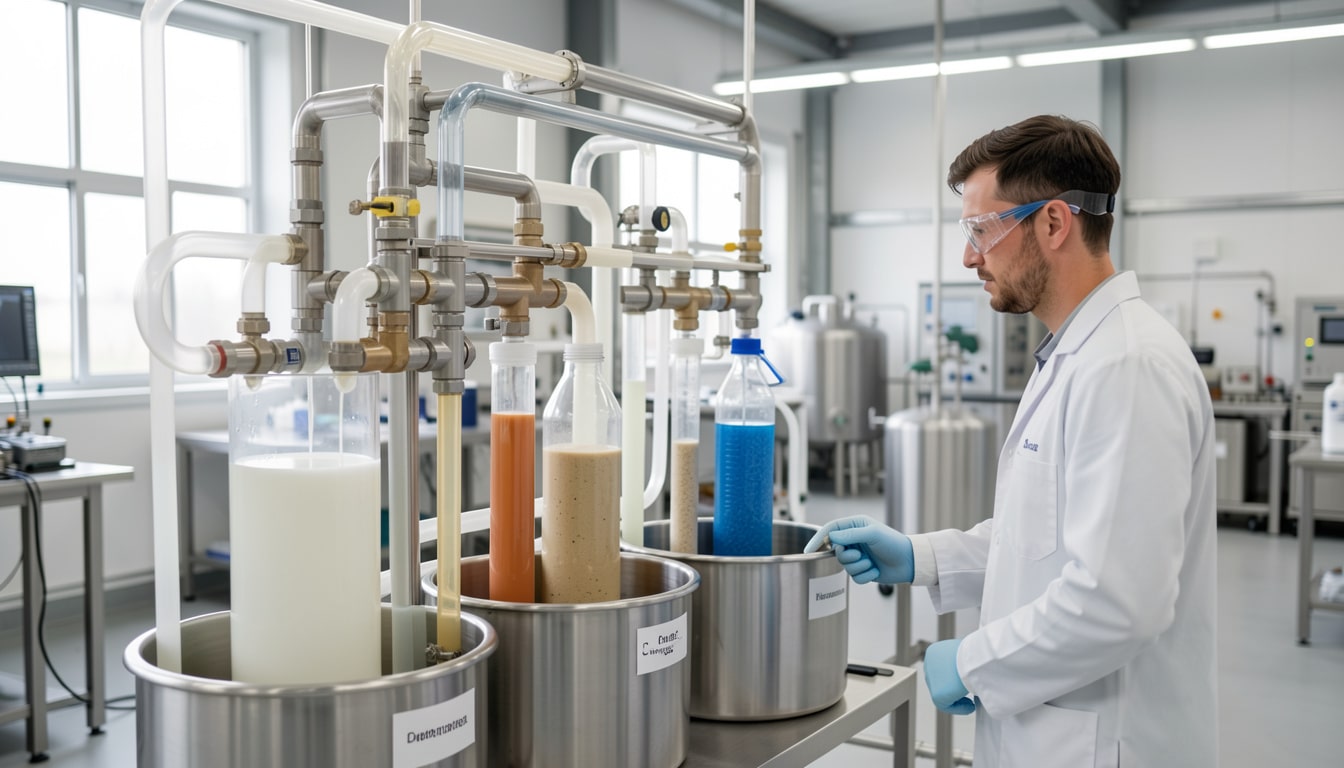
Par conception, une pompe pneumatique à membrane accepte une plage de fluides bien plus large que de nombreuses technologies rotatives ou centrifuges. Elle convient ainsi aux transferts de produits corrosifs, abrasifs, visqueux, chargés en particules, mais aussi à certains solvants ou formulations sensibles au cisaillement. Cette polyvalence s’explique par un pompage volumétrique à faible vitesse interne, sans garniture mécanique en contact direct avec le produit, ce qui limite les risques de fuite et élargit le champ des applications industrielles. En pratique, la compatibilité réelle dépend ensuite de la chimie du fluide, de sa température, de sa densité, de sa teneur en solides et de la configuration de la pompe.
Fluides corrosifs et solvants
Les acides, les bases, les détergents alcalins, les agents de nettoyage, ainsi que de nombreux solvants figurent parmi les usages les plus courants. Pour ces produits chimiques agressifs, on privilégie souvent des corps en plastiques techniques comme le PP, le PVDF ou le PTFE, choisis pour leur excellente résistance chimique. Le bon matériau permet d’éviter le gonflement, la fissuration sous contrainte ou la dégradation prématurée des pièces mouillées.
Fluides visqueux, abrasifs ou chargés en particules
Ce principe de pompage supporte également les boues, peintures, colles, encres, effluents et liquides contenant des solides. Le passage interne reste favorable aux produits chargés, tandis que le faible cisaillement protège mieux les émulsions, suspensions et formulations fragiles qu’un système plus agressif.
- Chimie : acide sulfurique dilué, soude, détergents industriels, solvants de nettoyage
- Traitement des eaux : boues, effluents chargés, liquides décantants, eaux industrielles
- Peinture et impression : peintures, vernis, encres, résines fluides
- Assemblage et process : colles, mastics pompables, polymères, additifs visqueux
- Agro-industrie et cosmétique : sirops, crèmes, émulsions, préparations avec particules fines
Quels matériaux choisir selon le fluide à pomper ?
La compatibilité d’une pompe ne dépend jamais du seul fluide annoncé sur la fiche process. Elle repose sur l’ensemble des matériaux en contact avec le produit : corps, membranes, billes ou clapets, sièges et joints. Un liquide toléré par un corps de pompe peut, par exemple, attaquer une membrane mal choisie. Inversement, un élastomère performant peut être pénalisé par un corps inadapté à la corrosion ou à l’abrasion. Il faut donc raisonner en système complet, avec une attention particulière portée aux conditions réelles d’exploitation : température, fréquence de fonctionnement, concentration chimique et présence de solides.
Corps de pompe : plastiques ou métaux ?
Le PP offre une solution économique pour de nombreux produits chimiques courants. Le PVDF monte en gamme pour des environnements plus corrosifs ou plus exigeants. Le PTFE présente une très haute inertie chimique. Côté métaux, l’aluminium convient à de nombreux usages généraux, l’inox 316L est recherché pour sa résistance à la corrosion et ses qualités d’hygiène, tandis que la fonte apporte une forte robustesse mécanique dans certains environnements sévères.
Membranes et clapets : le vrai cœur de la compatibilité
Les membranes en PTFE résistent remarquablement à la chimie, l’EPDM est apprécié sur certains fluides aqueux et applications de contact produit, le NBR convient souvent aux huiles et hydrocarbures, et le Santoprène représente un compromis intéressant entre flexibilité et endurance. Les clapets doivent, eux aussi, être adaptés à la viscosité, à la taille des particules et au niveau d’étanchéité attendu.
| Famille de fluide | Corps recommandé | Membrane-clapets conseillés | Point de vigilance |
|---|---|---|---|
| Corrosifs | PP, PVDF, PTFE | PTFE, EPDM selon concentration | Compatibilité chimique fine et température |
| Abrasifs/chargés | Fonte, inox 316L, aluminium selon usage | Santoprène, PTFE renforcé, clapets adaptés | Usure accélérée et passage des solides |
| Alimentaires/pharma | Inox 316L | PTFE, EPDM compatibles contact produit | Nettoyabilité et zones de rétention |
| Solvants | PVDF, PTFE, inox 316L selon cas | PTFE, NBR selon formulation | Perméation, gonflement et ATEX |
Avant l’achat, quelques vérifications pratiques évitent des erreurs coûteuses de matérialisation :
- analyser la composition exacte du fluide, et non sa seule famille générique ;
- vérifier la température réelle en service et en phase de nettoyage ;
- tenir compte de la concentration, du pH et de la présence de solvants mélangés ;
- évaluer la granulométrie, la viscosité et le risque d’abrasion ;
- contrôler les exigences d’hygiène, de conformité ou de traçabilité matière.
Cas particuliers : agroalimentaire, pharmaceutique et produits sensibles au cisaillement
Dans certains secteurs, la résistance chimique ne suffit pas à qualifier une pompe. Les applications agroalimentaires, cosmétiques et pharmaceutiques imposent des exigences complémentaires de propreté, de conformité et de maîtrise des contaminations. Le choix de la technologie doit alors intégrer la nature du produit, mais aussi la nettoyabilité de l’équipement, la qualité des surfaces et la capacité à limiter les zones de rétention. Une pompe à membranes bien configurée peut répondre à ces contraintes, à condition de sélectionner des matériaux et une géométrie cohérents avec le niveau d’exigence sanitaire attendu.
Exigences d’hygiène et de conformité
Pour les fluides alimentaires, les bases cosmétiques ou certaines préparations pharmaceutiques, l’inox 316L reste une référence grâce à sa tenue à la corrosion et à sa facilité de nettoyage. Les composants en PTFE et en EPDM sont également courants lorsqu’ils sont compatibles avec le contact produit. Il faut en parallèle vérifier les procédures de NEP ou de désinfection, la limitation des volumes morts et l’absence de zones favorisant le développement bactérien.
Préserver les produits fragiles
Le pompage à cisaillement réduit constitue un avantage important pour les crèmes, les levures, les suspensions, les émulsions et les formulations sensibles. Cette douceur relative aide à préserver la texture, la structure ou l’activité du produit. La prudence reste toutefois nécessaire : la pulsation, la taille des particules, la cadence de transfert et la longueur de ligne peuvent influencer le résultat final. Une validation sur produit réel demeure souvent la meilleure approche pour sécuriser le process.
Quelles sont les limites de compatibilité et les précautions en zone ATEX ?
Aussi polyvalente soit-elle, une pompe à membranes n’est pas universelle. Avant tout transfert, il faut examiner les limites de température, de pression admissible, de granulométrie et de compatibilité chimique détaillée. Certains fluides très chauds, fortement cristallisants ou sujets à la décantation peuvent dégrader les performances ou réduire fortement la durée de vie des membranes. La marche à sec est parfois tolérée selon la conception, mais elle ne doit jamais être considérée comme une autorisation générale sans vérification constructeur. De même, l’usure des membranes et des clapets doit être anticipée dans le plan de maintenance, en particulier sur les produits abrasifs ou les cycles très fréquents.
Les limites à vérifier avant tout transfert
Les solvants agressifs exigent une attention particulière sur la perméation et le gonflement des élastomères. Les produits chargés imposent de contrôler le diamètre de passage et le comportement des clapets. Les fluides décantants ou cristallisants peuvent nécessiter des rinçages réguliers pour éviter l’encrassement ou le collage interne.
Pourquoi la pompe à membrane pneumatique est pertinente en atmosphère explosive
En zone ATEX, la version à air comprimé présente un atout majeur : l’absence de moteur électrique embarqué réduit une source potentielle d’inflammation. Cet avantage explique sa présence fréquente dans la chimie, la pétrochimie ou le transfert de solvants. Pour autant, la conformité ATEX ne se résume pas au principe de fonctionnement. La mise à la terre, les matériaux, les accessoires, les flexibles, les conditions de ventilation et l’installation réelle doivent être vérifiés avec la même rigueur. En pratique, le bon fluide peut être transféré de manière sûre si la pompe est correctement dimensionnée, matérialisée et intégrée à son environnement de service.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie